Produktuak
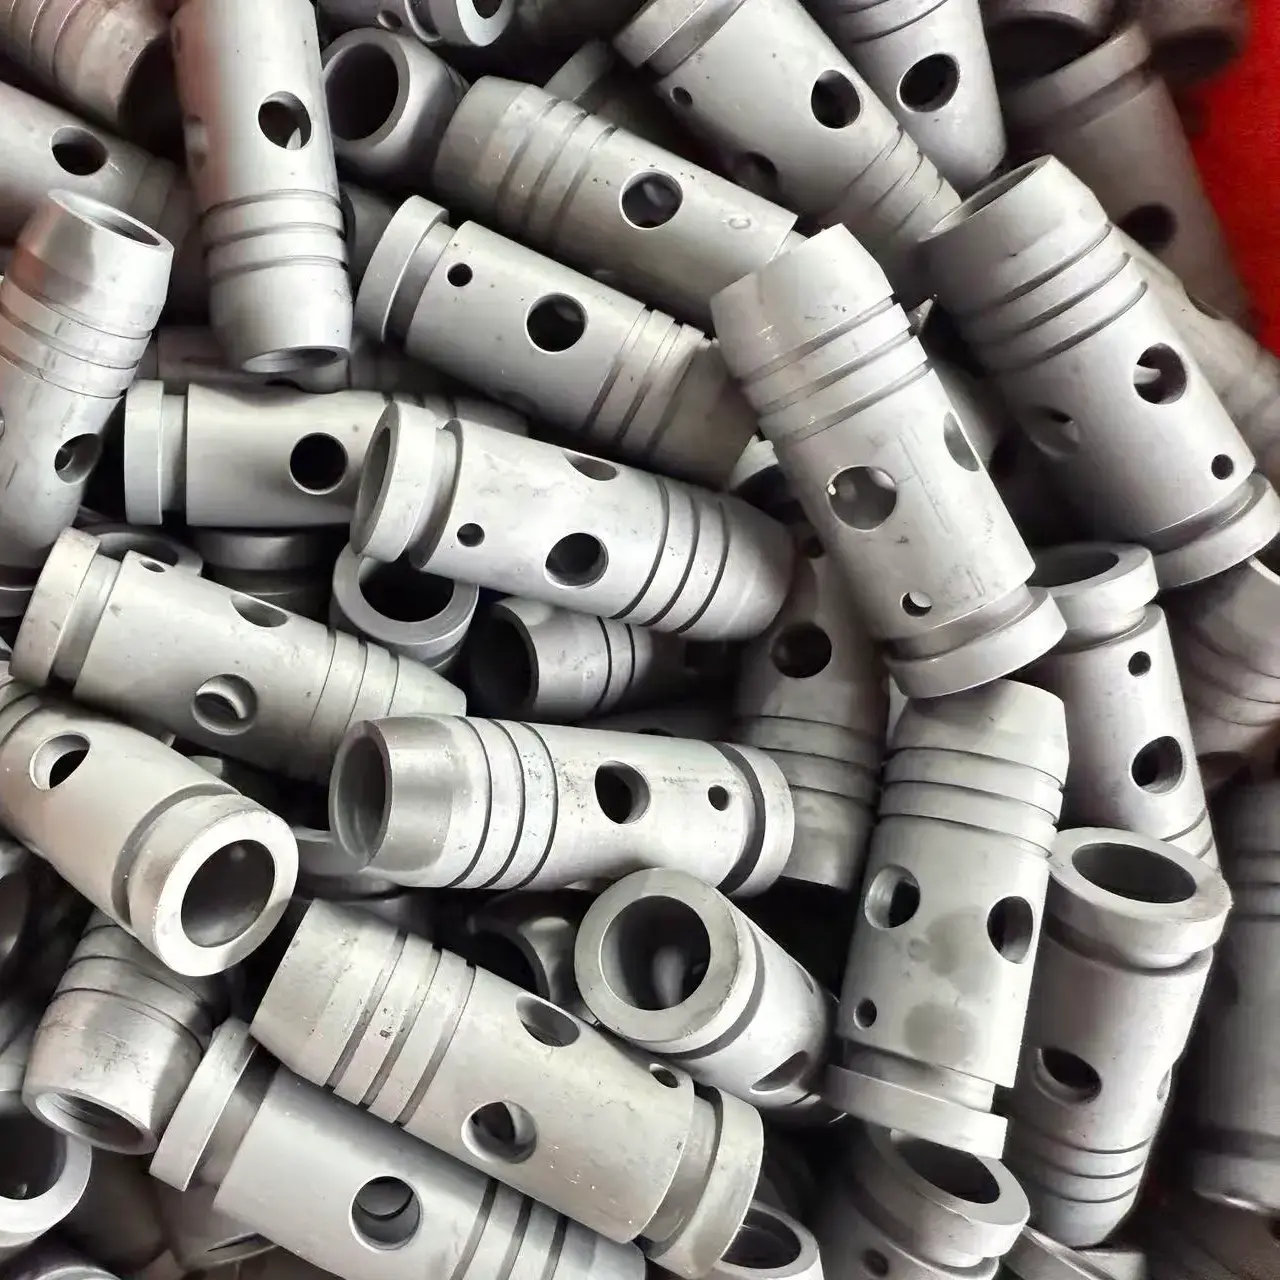
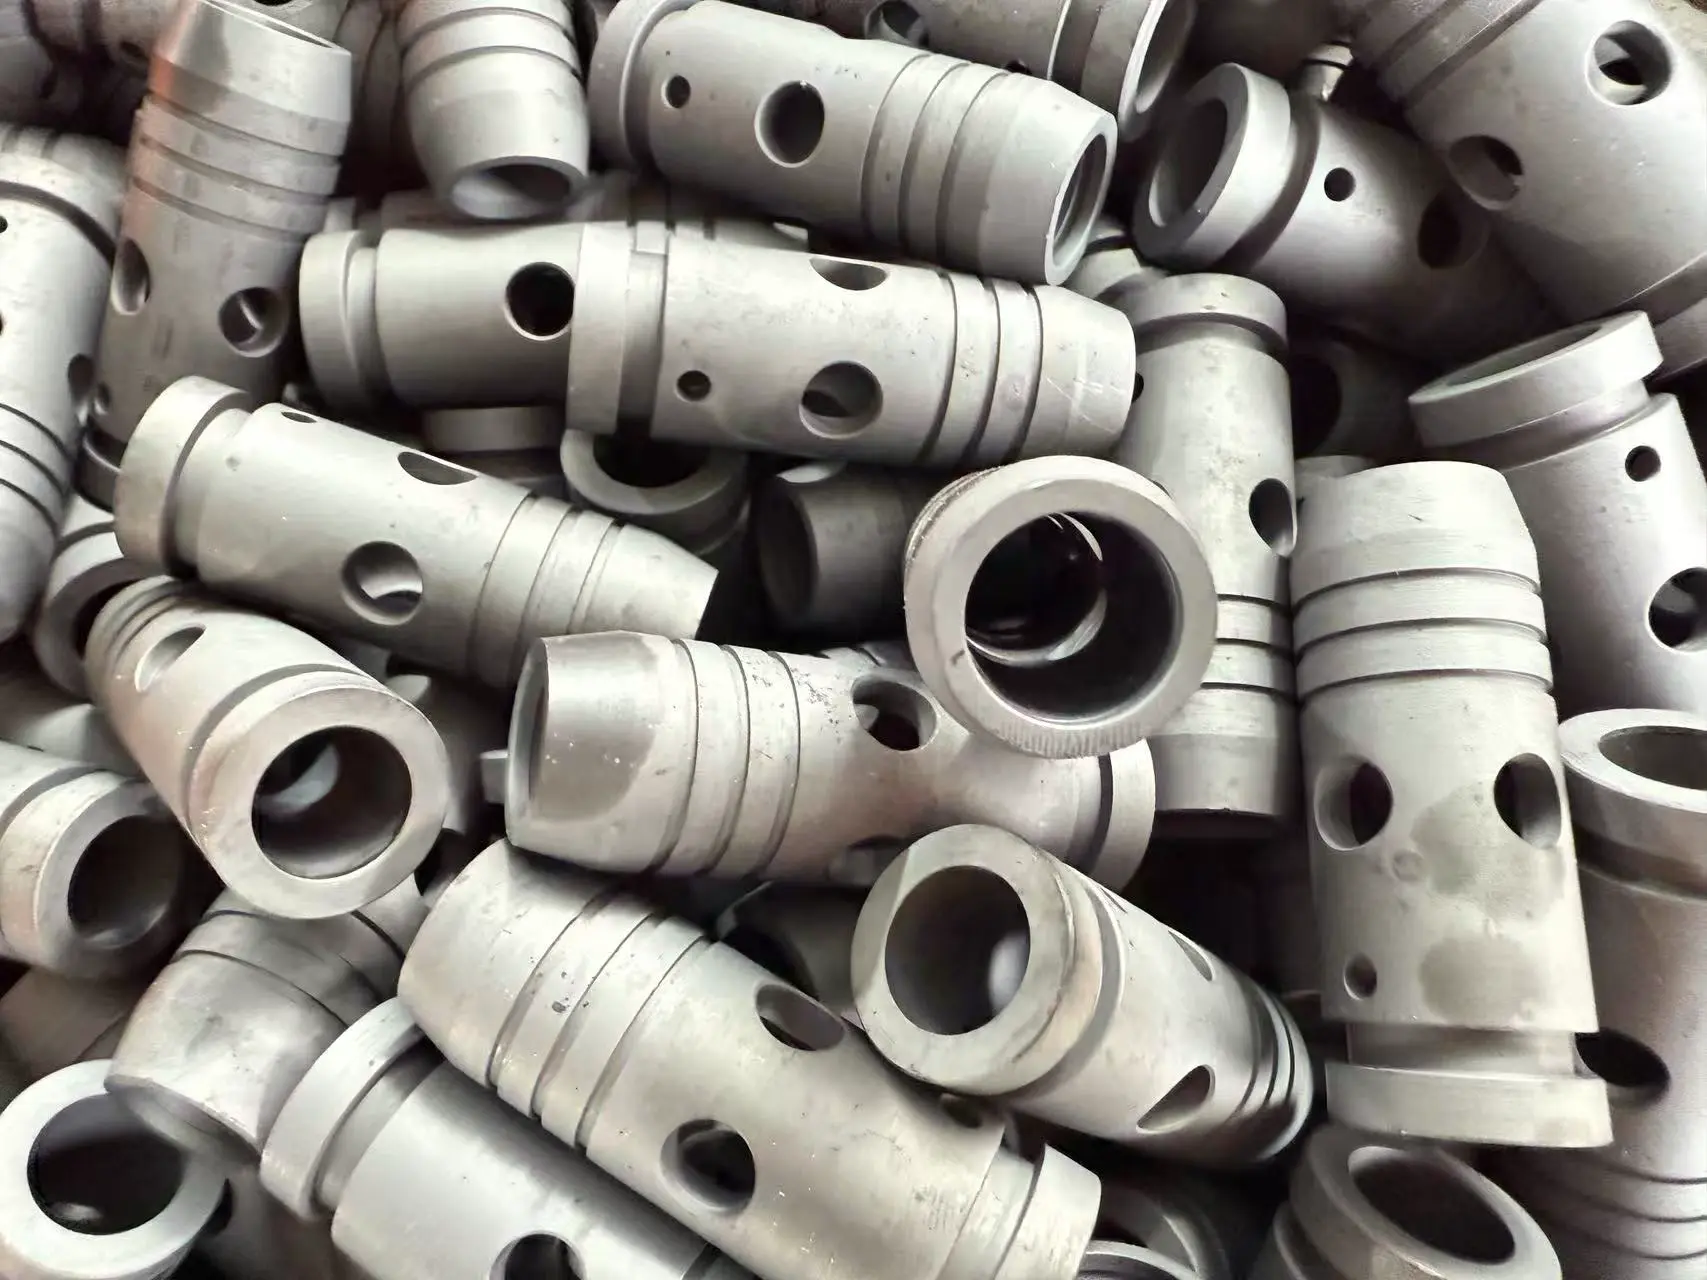
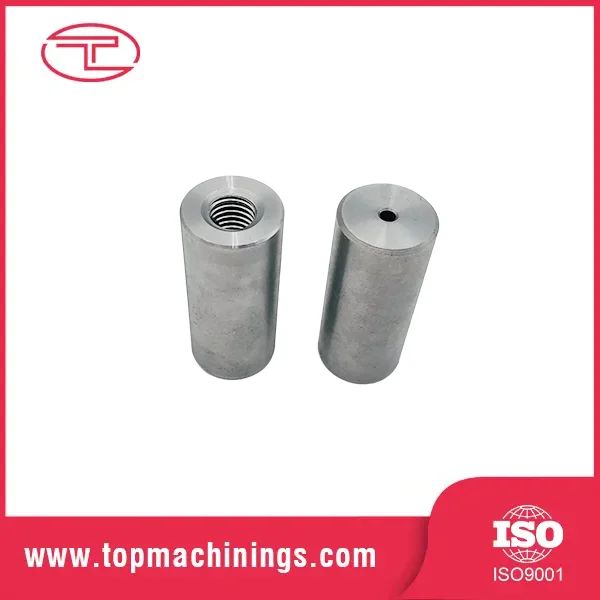
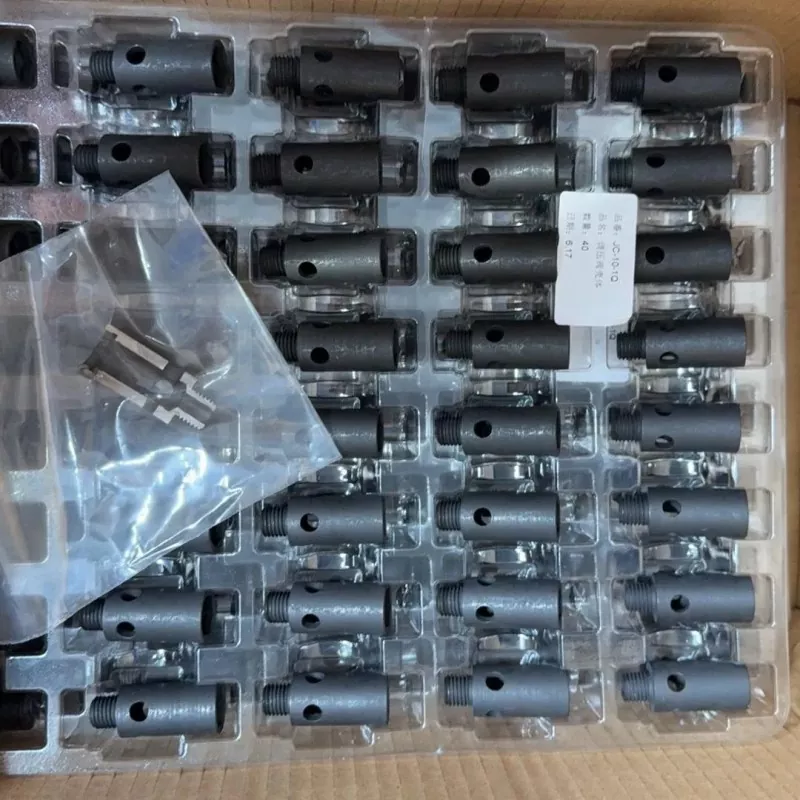
Zehaztasun Torneatzeko Zilindro Hutsaren Osagaia
  • Zehaztasun Torneatzeko Zilindro Hutsaren OsagaiaZehaztasun Torneatzeko Zilindro Hutsaren Osagaia

Zehaztasun Torneatzeko Zilindro Hutsaren Osagaia

Tuoyuan Metal-ek Txinan zilindro hutsen osagaia mekanizatzen du abiadura handiko CNC tornuetan, 5 mm-tik 80 mm-tik ±0,01 mm-ko zuloak aspertzen ditu hormaren lodiera 0,05 mm-ko barruan. Horma meheak masailezur bigunetan planifikatuta daude, beraz, pieza ez da atzera bueltatzen mandrila askatzen denean. Bidali marrazkia, eta hormaren lodiera bideragarria, zulo-erlazioa eta prozesua baieztatuko ditugu aurrekontua egin aurretik.
    Balorazioa: 5.0
    (Balorazio kopurua: 1)

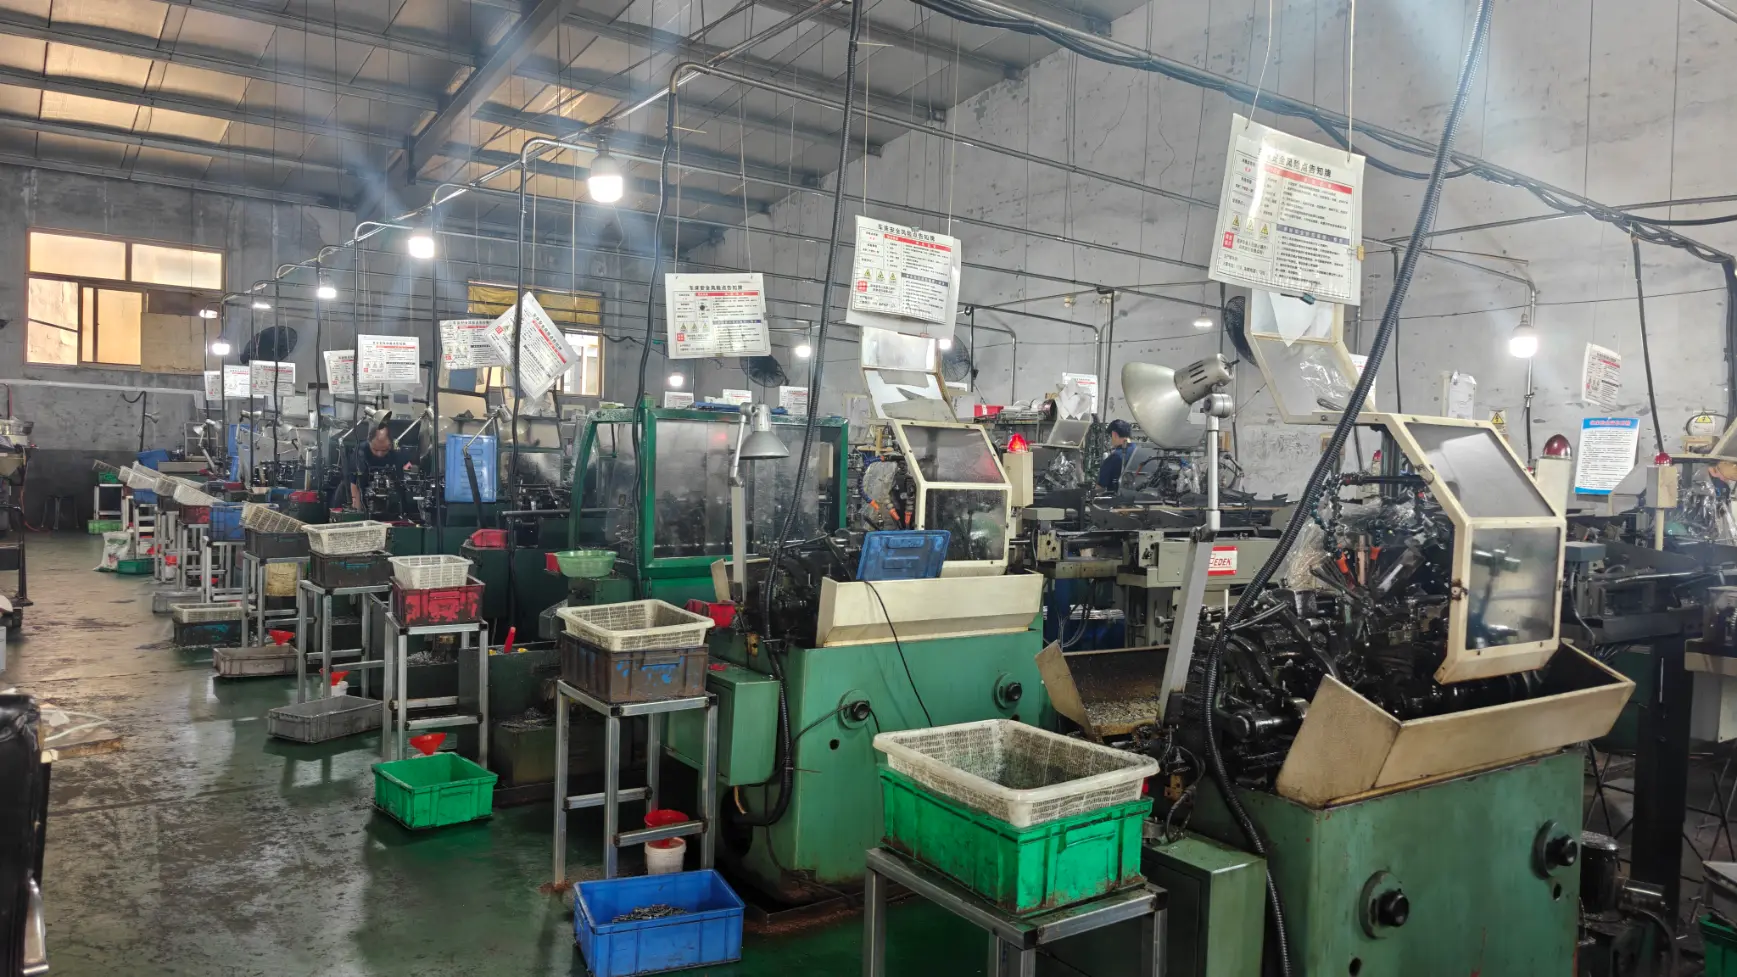
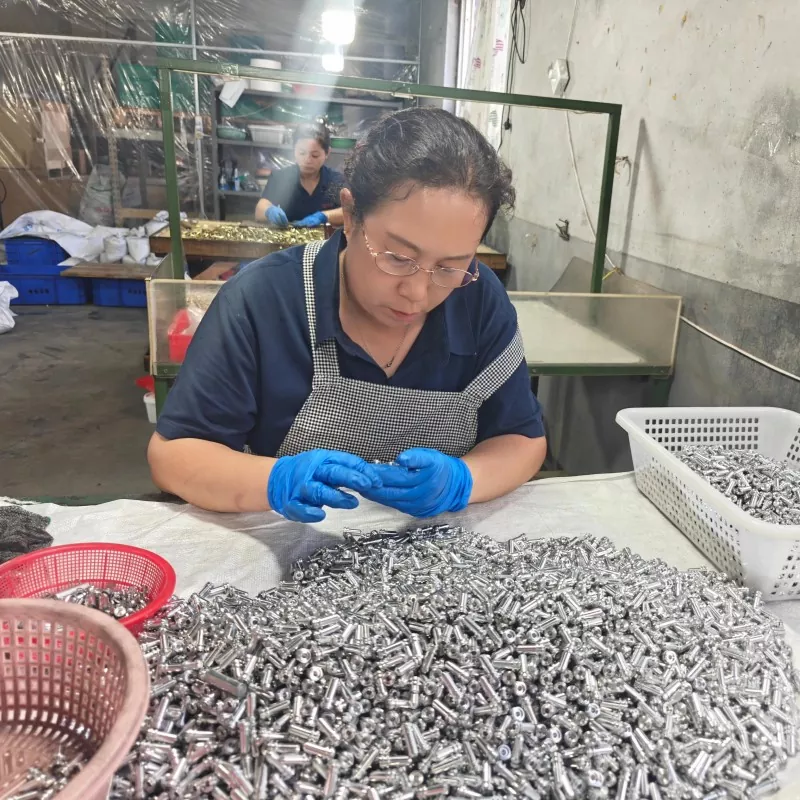
    Tuoyuan Metal-ek doitasuneko inflexio-zilindro hutsaren osagaia ardatz bikoitzeko tornuetan eta mekanizazio-zentroetan biratzen du teilatu baten azpian Jimo Barrutian, Qingdao-n. Mandrinaketa, torneaketa eta bigarren mailako eragiketak prozesu-orri batean geratzen dira, beraz, zuladura eta kanpoko diametroa oinarri-lerro beraren arabera neurtzen dira. Bidali marrazkia, eta aurrekontua prozesu-planarekin, lehen artikuluaren txostenarekin eta exekutatu nahi dituzun bolumenen prezioarekin itzuliko da. Material ziurtagiriak eta OEM paketatzeak bidalketa guztietan bidaiatzen dute.

    Produktuaren Ezaugarriak

    Pieza zilindriko huts hauek zuloen zehaztasuna, hormaren lodiera eta barruko eta kanpoko gainazalen arteko lerrokadura behar diren muntaketetan erabiltzen dira.

    1. Zuloen Kontrol zehatza

    Zuloaren diametroa ± 0,01 mm-ra kontrolatzen da estandar gisa, ± 0,005 mm-ra eskuragarri dago hautatutako ezaugarrietarako. Neurketak zulamenaren sakoneran zehar egiten dira sarrera-eremua bakarrik egiaztatu beharrean, barne-gainazalean zehar dimentsio-aldaketak identifikatzen lagunduz.

    2. Horma meheen mekanizazio egonkorra

    Horma meheko piezak estutze-metodo egokiekin mekanizatzen dira, zorrotik askatu ondoren deformazioa murrizteko. Prozesuak masailezur aspertuak erabiltzen ditu behar den tokian, eta horma-indarra zirkunferentziaren inguruan banatzen da.

    3. Hormaren lodiera koherentea

    Hormaren aldakuntza 0,05 mm-ren barruan kontrolatzen da eta zirkunferentziaren inguruan hainbat posiziotan egiaztatzen da. Ikuskapen metodo honek zentroz kanpoko zuloak identifikatzen laguntzen du bidali aurretik.


    Zehaztapenak

    Izena Torneatzeko doitasuneko zilindro hutsaren osagaia
    Materiala 304 / 316 / 316L herdoilgaitza, 1045 karbono altzairua, 6061 / 7075 aluminioa, letoia, brontzea
    Kanpoko diametroa 8 mm - 200 mm
    Zuloaren diametroa 5 mm - 180 mm
    Hormaren lodiera 1,0 mm - 30 mm; meheagoa berrikuspenean
    Luzera 5 mm - 500 mm
    Bore tolerantzia ± 0,01 mm estandarra; ±0,005 mm hautatutako ezaugarrietan
    Biribiltasuna 0,01 mm estandarra
    Horma aldakuntza 0,05 mm barru
    Zentrizitatea 0,02 mm zuloaren eta kanpoko diametroaren artean
    Gainazaleko akabera Ra 0,4 - 1,6 µm mekanizatutako zuloetan
    Bore akabera Pasibazioa, leuntzea, kromo gogorra, anodizazioa, xaflatzea


    Aplikazioak

    Egitura hutsak mekanizatutako pieza hauek barne-pasabideak, doikuntza-azalera zehatzak eta dimentsio egonkorrak behar diren lekuetan erabiltzeko aukera ematen du. Zehaztasun Torneatzeko Zilindro Hutsaren Osagaia zuloen lerrokaduraren eta hormaren lodieraren arabera kontrolatutako muntaia mekanikoetan erabiltzen da.

    ● Zilindro hidrauliko eta pneumatikoen atorrak, mahukak eta guruin-gorputzak

    ● Ardatz-lerrokatzea garrantzitsua den errodamenduen karkasak eta buxinen hutsuneak

    ● Automatizazio- eta ontziratzeko ekipoetan erabiltzen diren gida-hodiak eta kaskadak

    ● Sentsore eta tresnen karkasak barne-gainazal doitasunezkoak

    ● Iragazki eta bereizgailuen gorputzak fluxu ertaineko aplikazioetarako

    ● Egitura mekanikoen barruan instalatutako mahukak eta bereizleak higatzea

    Mekanizazio-prozesua

    Precision Turning Hollow Zilinder Osagaien produkzio-sekuentzia zulamenaren zehaztasuna mantentzen zentratzen da mekanizazioan zehar deformazioa kontrolatzen duen bitartean.

    1. Torneaketa eta prestaketa

    Lehengaia prestatzen da eta zakar mekanizazioak gehiegizko materiala kentzen du, akabera eragiketetarako hobaria utziz.

    2. Zundaketaren akabera

    Barne zulaketak behar den diametroaren, sakoneraren eta tolerantziaren arabera egiten dira. Zulo sakonagoetarako, mekanizazio-parametroak luzera-diametro erlazioaren arabera doitzen dira.

    3. Kanpo Diametroaren akabera

    Kanpoko diametroa barne mekanizatu ondoren bukatzen da zuladuraren eta kanpoko gainazalaren arteko erlazioa mantentzeko.

    4. Bidalketa aurretik ikuskatzea

    Dimentsio-erregistroak, materialen ziurtagiriak eta ikuskapen-datuak proiektuaren eskakizunen arabera prestatu daitezke.


    Materialen hautaketa

    Materialen aukeraketa lan-ingurunearen, korrosioaren eskakizunen, mekanizazio-baldintzen eta azken muntaketa-baldintzen araberakoa da.


    Materiala Mekanizazio Oharra Aplikazio komuna
    304 herdoilgaitza Lana azkar gogortzen da; pase argiak eta hozgarri eskuzabala Zilindroen atorrak, ponparen mahukak
    316L altzairu herdoilgaitza Molibdenoarekin soldatzeko errespetua kloruroa egiteko Kimika eta elikagaien ekipoen karkasak
    1045 karbono altzairua Higadura garrantzitsua den lekuetan mekanizatu ondoren gogortua Guruin hidraulikoen gorputzak eta zilindroak
    6061 aluminioa Mekanizazio azkarra, arina, anodizagarria Automatizazioaren gida-hodiak eta tartekatzaileak
    Brontzea / letoia Lubrizitate naturala duen errodamendu-azalera Bushen hutsuneak eta higadura mahukak


    Kalitate Kontrola

    Ikuskapena zulamenaren zehaztasuna, biribiltasuna, kontzentrikotasuna eta hormaren lodiera du ardatz. Neurketa bakoitza mekanizazio-eskakizunekin lotuta dago, amaitutako piezen marrazkiaren zehaztapenak betetzen dituztela ziurtatzeko.

    1. Bore Neurketa

    Barne-mikrometroak, aire-neurgailuak eta zulamen-konparagailuak zuloen dimentsioak sakonera ezberdinetan egiaztatzeko erabiltzen dira, irekidura-eremua soilik neurtu beharrean.

    2. Geometria egiaztatzea

    Biribiltasuna, zuzentasuna eta posizioaren zehaztasuna lehen artikuluaren neurketaren datuekin egiaztatzen dira. Zuloaren eta kanpoko diametroaren kontzentrikotasuna 0,02 mm-ren barruan kontrola daiteke.

    3. Hormaren lodiera ikuskatzea

    Hormaren lodiera zirkunferentziaren inguruko hainbat puntutan neurtzen da materialaren banaketa irregularra identifikatzeko.

    4. Ekoizpen Erregistroak

    Materialaren ziurtagiriak eta neurketaren informazioa lanaren zenbakiaren arabera erregistratzen dira ekoizpenaren jarraipena egiteko.


    Zergatik Aukeratu Gu

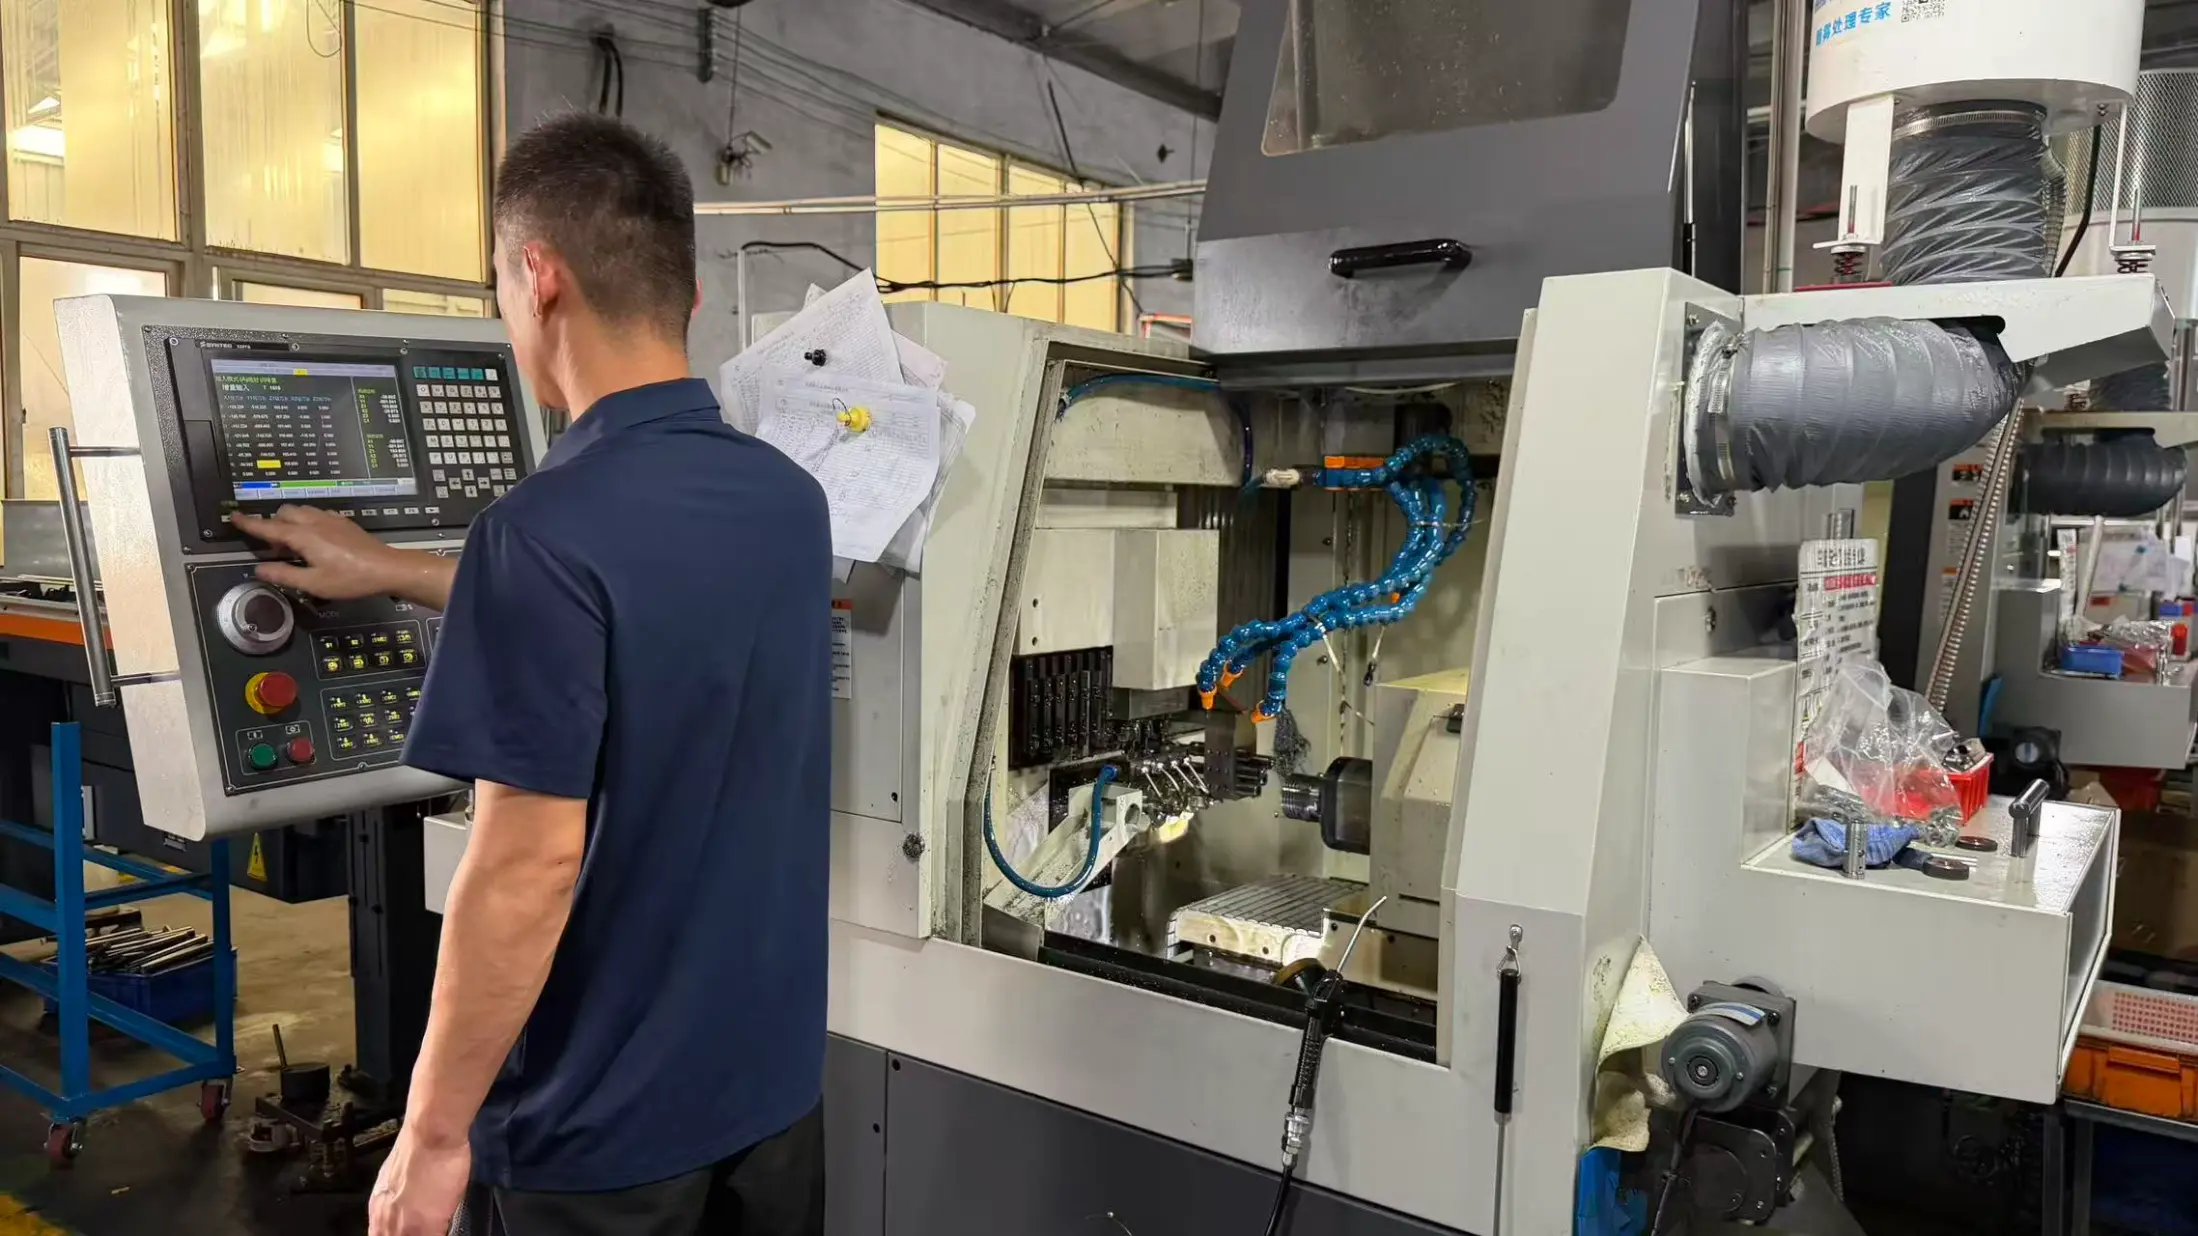
    Tuoyuan Metal-ek Zehaztasun Torneatzeko Zilindro Hutsaren Osagaia CNC torneaketa eta mekanizazio eragiketen bidez prozesatzen du Jimo Barrutian, Qingdaoko tailerrean. Torneaketa, mandrinaketa eta bigarren mailako eragiketak produkzio-sistema berean kudeatzen dira, mekanizazio-pausoen arteko prozesu-desberdintasunak murrizteko.

    Ekipamendua

    Tailerrak abiadura handiko doitasuneko CNC tornuko 20, 5 mekanizazio-zentro, 10 ardatz bikoitzeko zentro-zulatzeko tornu eta 30 tornu automatiko ditu.

    Ekoizpen Arloa

    Instalazioak 5.000 m² ditu gainazalaren tratamendurako gaitasunarekin eta ERP-k kontrolatutako ekoizpen-programazioarekin.

    Kalitate Sistema

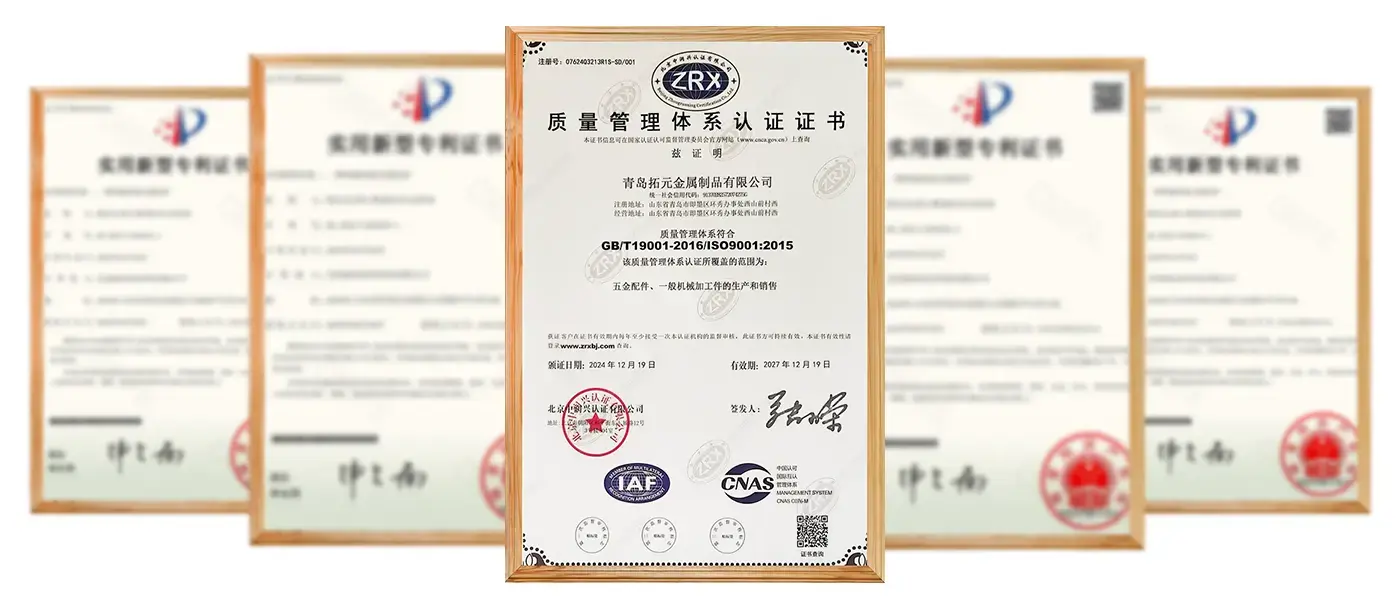
    Produkzioak ISO 9001 kalitatearen kudeaketa-baldintzak betetzen ditu, SGS edo TUV hirugarrenen ikuskapena eskuragarri dagoenean.

    Ekoizpen Ahalmena

    Urteko produkzioa 100 milioi doitasun metalezko piezak gainditzen ditu, bai laginaren ekoizpena bai ohiko fabrikazio programak onartzen ditu.


    Ohiko galderak

    Q1: Zenbat horma mehea dezakezu mekanizatu doitasuneko zilindro hutsen osagai batean?

    E: 1,0 mm inguruko hormak mekanizatzen ditugu, eta meheagoak berrikuspenean, pieza zurrun egoteko nahikoa laburra den. Bidali marrazkia eta bideragarria den horma baieztatuko dugu prozesu-planarekin.


    2.G.: Kanpoko diametroarekin zuloa zentrokidea eduki al dezakezu?

    A: Bai. Konfigurazio bakarrean aspertzeak eta biratzeak kontzentrikotasuna mantentzen du 0,02 mm-ko tartean, eta estuagoa da muntaiak behar duen tokian.


    3.G.: Zuloak leundu edo ehotzen dituzu, baita buelta ematen ere?

    E: Etxean buelta eta zulatzen ditugu, eta ispilu-akabera edo higadura-erresistentzia behar duten zundaketetarako zulaketa edo kromo gogorra antolatzen dugu. Biak zatiarekin aipatzen dira, gero gehitu gabe.


    Q4: Zer informazio aipatu behar duzu?

    A: 2D edo 3D marrazkia, materialarekin, zulamen-perdoiarekin eta zulamen-sakoneraren erlazioarekin. Lagin bat besterik ez baduzu, bidali eta neurtu eta marrazki bat itzuliko dizugu zure onespenerako, zehaztasun inflexioko zilindro hutsaren osagaia aipatu aurretik.


    5.G.: Gainazaleko akabera prozesuak eskuragarri al daude?

    A: Bai. Pasibazio, leunketa, kromo gogorra, anodizazio eta xaflatze prozesuak eskakizunen arabera antolatu daitezke.


    Q6: Nola ikuskatzen dira amaitutako piezak?

    A: Piezak dimentsio-neurketaren, zulamenaren ikuskapenaren, biribiltasunaren egiaztapenaren eta produkzio-erregistroen bidez egiaztatzen dira.


    Bidali kontsulta
    Harremanetarako informazioa
    Doitasun torneatutako piezei, doitasun mekanizatuko osagaiei, CNC mekanizatutako osagaiei edo prezioen zerrendei buruzko kontsultak egiteko, utzi zure posta elektronikoa eta 24 orduko epean jarriko gara harremanetan.
    Balorazioa:
    5.0
    X
    Cookieak erabiltzen ditugu nabigazio esperientzia hobea eskaintzeko, guneko trafikoa aztertzeko eta edukia pertsonalizatzeko. Gune hau erabiltzean, gure cookieen erabilera onartzen duzu. Pribatutasun politika
    BaztertuOnartu